


Geribildirim

Yazar: FTM
Date: Sep 02, 2026
Kum Döküm Parçaları: Proses, Malzemeler, Toleranslar ve Satın Alma Konuları
Üç dökümhaneden aynı 30 kg'lık valf gövdesi için teklif vermelerini isteyin; genellikle üç farklı fiyat, üç farklı tolerans vaadi ve işleme ödeneğine ilişkin üç farklı varsayım alırsınız. Bu dikkatsizlik değil; bunun nedeni "kum dökümü"nün çok farklı yeteneklere sahip birçok kalıplama sistemini kapsamasıdır. Alıcılar için kısa cevap şudur: kalıplama sisteminin, tolerans derecesinin ve denetim planının başlangıçtan itibaren parçayla eşleştirilmesi koşuluyla, kum döküm parçaları genellikle düşük ila orta hacimlerdeki orta ila büyük metal bileşenlere sağlam, orta ila büyük metal bileşenlere giden en uygun maliyetli yoldur.
Ekonomi bunun nedenini açıklıyor. Kum kalıbının maliyeti metal kalıbın bir kısmı kadardır, işlem hemen hemen her türlü dökülebilir alaşımı kabul eder ve pratik boyut tavanı kilogram yerine ton cinsinden ölçülür. Bu ödünler, daha gevşek döküm toleransları ve daha pürüzlü bir yüzeydir; bunların her ikisi de işleme toleransları ve net bir spesifikasyonla yönetilir.
Kum Döküm Parçası Olarak Neler Önemlidir?
Kum döküm parçası, erimiş metalin yeniden kullanılabilir bir model etrafında oluşturulmuş sıkıştırılmış, bağlı kumdan yapılmış bir kalıba dökülmesiyle şekillendirilen herhangi bir metal bileşendir. Boşluğun içine yerleştirilen kum şekilleri olan çekirdekler, iç geçitler ve oyuklar oluşturur ve bu nedenle süreç karmaşıklığı iyi bir şekilde ele alır: akış yollarına sahip valf gövdeleri, soğutma bölmeli motor muhafazaları, iç delikli boru bağlantıları ve nervürlü duvarlara sahip dişli kutusu muhafazaları.
Alaşım seçimi geniştir: gri ve sünek demir, karbon ve düşük alaşımlı çelikler, paslanmaz çelik, alüminyum ve pirinç ve bronz gibi bakır alaşımları. Bitmiş bileşenler birkaç yüz gramdan birçok tona kadar değişir. Dökülmüş ürünü iki özellik tanımlar. Boyutsal doğruluk, kalıplama sistemine ve parça boyutuna bağlı olarak tipik olarak ISO 8062 döküm toleransı dereceleri CT9 ila CT13 arasındadır ve yüzey, kalıplama kumunun dokusunu taşır. Sızdırmazlık yüzleri, delikler ve flanş yüzleri bu nedenle çizim aşamasında tasarlanan ve kesilerek tamamlanan işleme payına ihtiyaç duyar.
Süreç Parçayı ve Maliyetini Nasıl Şekillendiriyor?
Sırayı takip etmek kolaydır: bir model oluşturun, kalıbın yarısını bunun etrafında oluşturun, çekirdekleri yerleştirin, kalıbı birleştirin, dökün, soğutun, çalkalayın, ardından kapakları ve yükselticileri kesin ve dökümü temizleyin. Ticari açıdan önemli olan kalite ve maliyetin gerçekte nerede belirlendiğidir. Desen kalitesi ve ayırma çizgisi tasarımı, boyutsal doğruluk için temel oluşturur. Yolluk ve yükselme, metalin sağlam bir şekilde katılaşıp katılaşmadığını veya büzülme gözenekliliğini koruyup korumadığını belirler. Soğutma hızı tane yapısını ve çelik dökümlerde ısıl işlemin gerekli olup olmadığını etkiler. Her ilave maça, sıkılmış tolerans veya işlenmiş yüz, zincirin herhangi bir yerinde maliyete neden olur; bu nedenle bir dökümhane mühendisi tarafından incelenen çizimler genellikle daha pahalı değil, daha ucuza gelir.
Desen oluşturma, kalıplama, dökme ve çıkarma işlemlerinin ayrıntılı bir açıklaması için bu adım adım açıklamaya bakın. kum dökümü nasıl çalışır ve hangi parçaları üretir .
Kalıplama Sistemleri: Kum Dökümü Neden Tek Bir Süreç Değildir?
Bir tedarikçi kum döküm parçaları teklif ettiğinde, fiyat ve ulaşılabilir hassasiyet büyük ölçüde numaranın arkasındaki kalıplama sistemine bağlıdır. Kil ve su ile birleştirilmiş yeşil kum, endüstrinin en büyük beygir gücüdür: hızlı, yeniden kullanılabilir ve kalıp başına en ucuz olup, daha büyük miktarlarda daha basit parçalara uygundur. Genellikle su camı kumu olarak adlandırılan sodyum silikat sert, boyutsal olarak stabil bir kalıp halinde kürlenir ve çelik dökümlerde yaygın olarak kullanılır. Furan ve diğer pişmeyen reçine kumları, oda sıcaklığında kimyasal olarak sertleşir, şekillerini iyi korur ve daha büyük, daha karmaşık dökümlerin yüzeyini iyileştirir. Silika sol bağlı kaplama kumu kalıp yüzeyini daha da iyileştirir ve işleme için kalan stok miktarını azaltır.
Pratik bir kural şu şekildedir: Geometri veya tolerans ne kadar zorluysa kalıplama sistemi de o kadar önemlidir. Birkaç sistem çalıştıran bir dökümhane, her işi tek bir hatta zorlamak yerine yöntemi parçayla eşleştirebilir ve bu esneklik, teklifleri karşılaştırmadan önce sorulmaya değerdir.
| Kalıplama sistemi | Tipik tolerans (ISO 8062) | Tipik döküm yüzeyi | Şunlar için en uygun: |
|---|---|---|---|
| Yeşil kum (kil bağlı) | CT11-CT13 elle kalıplama; CT9-CT11 makine kalıplama | Kabaca Ra 12,5-25 mikron | En düşük kalıp maliyetiyle daha yüksek hacimlerde daha basit parçalar |
| Sodyum silikat (su bardağı) kumu | CT10-CT12 | Kabaca Ra 12,5-25 mikron | Sağlam, stabil kalıplara ihtiyaç duyan çelik dökümler ve daha büyük parçalar |
| Furan ve pişmeyen reçine kumu | CT9-CT11 | Kabaca Ra 6,3-12,5 mikron | Küçük ve orta ölçekli partiler halinde daha büyük veya daha karmaşık dökümler |
| Silika sol bağlı kaplama kumu | CT8-CT10 | Kabaca Ra 6,3-12,5 mikron, finer texture | Son işlem ve işleme payının sıkılması gereken parçalar |
Kum Döküm Parçalarının Kazandığı Yer
Valf ve Akışkan Kontrol Bileşenleri
Basınçlı ekipman doğal bir uyumdur. Gövdeler, kapaklar ve kapaklar gibi alaşımlı çelik kum döküm vana parçaları kalıptan bol miktarda stokla ayrılır ve basınç tutma ve sızıntı kontrolünün en önemli olduğu sızdırmazlık yüzeyleri ve flanş yüzeyleri CNC işlemeyle tamamlanır. Döküm yükü taşır; işleme hassasiyeti sağlar.
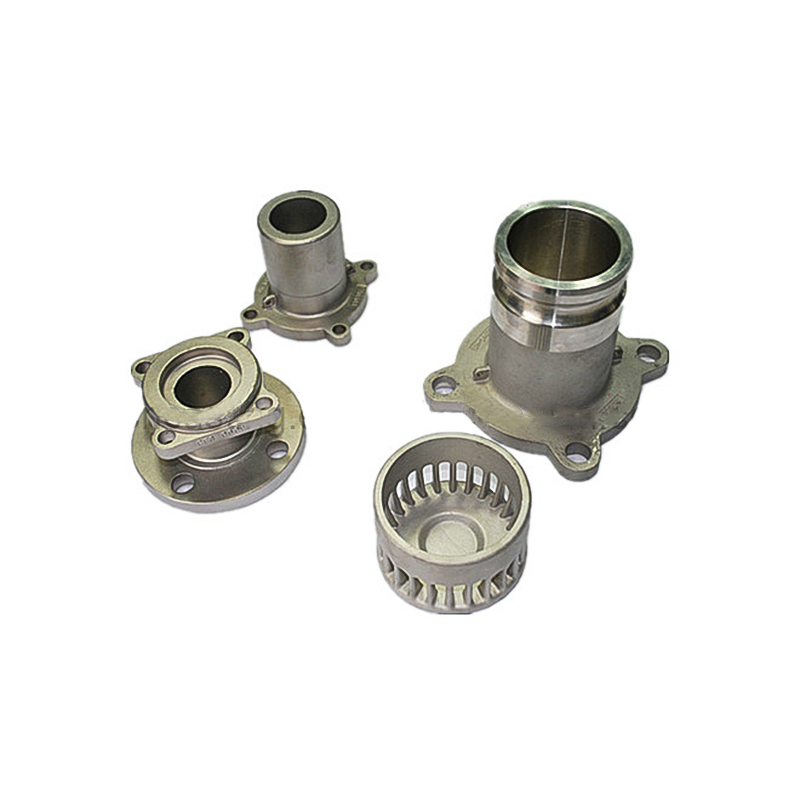 Alaşımlı Çelik Kum Döküm Vana Parçaları CNC ile işlenmiş sızdırmazlık ve flanş yüzeylerine sahip kum döküm valf gövdeleri, kapaklar ve kapaklar, döküm mukavemetini basınç tutma ve sızıntı kontrolü için gereken işleme hassasiyetiyle birleştirir. Ürünü Görüntüle →
Genel Makine ve Güç İletimi
Kum döküm silindirleri, motor parçaları, yatak kapakları, flanş milleri ve dişli kutusu muhafazaları, işlemenin delikleri ve yüzeyleri toleransa getirirken, duvar kalınlığı ve genel boyutta prosesin özgürlüğünden yararlanır. Burası aynı zamanda kurum içi işleme ve kaplamanın da karşılığını aldığı yerdir, çünkü ayrı satıcılar arasındaki işlemlerde genellikle tolerans ve teslim süresi kaybedilir.
 Kum Döküm Silindirinin İşlenmesi Kendi bünyesinde işlemeyle tamamlanan kum döküm hidrolik silindirler, motor, dişli kutusu ve ağır ekipman uygulamaları için duvar kalınlığı ve boyutta esneklik sunarak delikleri ve yüzeyleri toleransa getirir. Ürünü Görüntüle →
Denizcilik, İnşaat ve Tarım Donanımı
Denizcilik donanımı, boru bağlantı parçaları, motosiklet bileşenleri ve tarım makinesi parçalarına yönelik çelik kum dökümler listeyi tamamlıyor: Kozmetik kaplamadan daha fazla dayanıklılık, koruyucu kaplamalar ve güvenilir mekanik özellikler gerektiren uygulamalar. Ağır ekipmanlar için aynı mantık, aşınan parçalar ve montaj bileşenleri için de geçerlidir.
 Deniz Donanımı için Çelik Kum Döküm Deniz donanımı ve boru bağlantı parçalarına yönelik sert çelik kum dökümler, kozmetik kaplama yerine koruyucu kaplamalar ve güvenilir mekanik özellikler gerektiren uygulamalara uygundur. Ürünü Görüntüle →
Genel bir kural olarak, parça demirden oluşuyorsa, birkaç kilogramdan daha ağırsa veya sert işlemeyi gerektirmeyecek hacimlerde gerekiyorsa, kum dökümü ilk teklifi hak eder.
Kum Dökümün Basınçlı Döküm ve Hassas Dökümle Karşılaştırılması
Önce sonuç: boyuta, demirli alaşımlara ve düşük ila orta hacimlere göre kum dökümünü seçin; yüksek hacimli ince duvarlı, demir dışı parçalar için basınçlı dökümü seçin; ve sıkı toleranslar ve ince detaylar daha yüksek parça fiyatını haklı çıkardığında hassas dökümü seçin. Üçünün hiçbiri evrensel olarak daha iyi değil çünkü farklı sorunları çözüyorlar.
Basınçlı dökümde kalıcı bir çelik kalıp kullanılır, bu nedenle kalıplama pahalıdır ancak parça başına maliyet hacimsel olarak keskin bir şekilde düşer; büyük ölçüde alüminyum, çinko ve bakır alaşımları ve makineye uyan parça boyutlarıyla sınırlıdır. Hassas döküm, ince ayrıntılara sahip net şekle yakın bileşenler üretir, ancak balmumu ve seramik işleminin parça başına maliyeti daha yüksektir. Kum dökümü ise karşı köşede yer alıyor: minimum takım yatırımı, neredeyse sınırsız alaşım seçimi ve cömert boyut aralığı ile işlemenin işlevsel yüzeylerde iyileştirdiği daha gevşek döküm hassasiyeti. Birçok kaynak bulma programı, kum dökümlerini çerçevelere, muhafazalara ve valf gövdelerine, hassas dökümleri karmaşık daha küçük bileşenlere ve basınçlı dökümleri yüksek hacimli alüminyum donanımlara atayarak üçünü de yan yana kullanır.
Kum Döküm Siparişini İmzalamadan Önce Neleri Onaylamanız Gerekir?
Düzgün bir düzen ile sorunlu bir düzen arasındaki fark genellikle metalden ziyade teknik özelliklerde ortaya çıkar. Bir tedarikçiye taahhütte bulunmadan önce aşağıdakileri belirleyin:
- Tolerans derecesi ve işleme payı. Çizimde ISO 8062 gibi standardın adını ve tolerans derecesini belirtin ve hangi yüzlerin işlendiğini işaretleyin, böylece teklifler gerçekten karşılaştırılabilir olur.
- Kalıplama sistemi ve bağlayıcı. Fiyat teklifinin yeşil kum, sodyum silikat, reçine veya silika sol kaplamalı kumu kapsayıp kapsamadığını sorun; seçim hem fiyatı hem de ulaşılabilir sonucu değiştirir.
- Malzeme doğrulaması. Alaşım standardını belirtin, her ısı için mekanik bir test çubuğu isteyin ve kimyasal bileşim raporlaması isteyin.
- Denetim kapsamı. Basınç tutan veya güvenlik açısından kritik alanlar için boyutsal inceleme ve görsel kriterler ile manyetik parçacık veya ultrasonik testler üzerinde anlaşmaya varın.
- Döküm sonrası kapsamı. Isıl işlemi, talaşlı imalat, kaplama ve boyamayı kimin yaptığını, boyut raporları, malzeme sertifikaları gibi belgelerin mallarla birlikte gönderildiğini belirtin.
- Birinci madde onayı. Çizime göre onaylanan bir numune, partinin ilerleyen dönemlerinde çoğu anlaşmazlığı önler.
Özel Kum Döküm Tedarikçisiyle Çalışmak
Kum dökümü, bunu basitçe dökülecek bir süreç olarak gören tedarikçileri ödüllendirir ve işaretlerin fark edilmesi kolaydır: Tedarikçi parçanın çalışma yükünü ve servis ortamını sorar, isminin verilmesini beklemek yerine bir kalıplama sistemi önerir ve aynı planın parçası olarak işleme ve kaplamadan alıntı yapar. 2003 yılından bu yana Ningbo Hansheng Machinery Parts Co., Ltd. aynı zamanda şu şekilde faaliyet göstermektedir: Ningbo Yifei Makine Parçaları Co, Ltd , Çin'in Ningbo kentindeki 5.000 metrekarelik bir fabrikadan, ISO 9001 kalite güvence sistemi altında çalışarak, işleme, ısıl işlem ve yüzey kaplama işlemlerini kendi bünyesinde gerçekleştirerek ve çoğu ürünü Avrupa ve Kuzey Amerika'ya ihraç ederek özel döküm ve dövme parçalar tedarik etmektedir.
Kum döküm parçaları tedarik ediyorsanız en verimli başlangıç noktası, toleransların, miktarların ve uygulama ayrıntılarının açıkça işaretlendiği bir çizimdir. Yetenekli bir tedarikçi, önerilen bir kalıplama sistemi, bir işleme planı ve satır satır karşılaştırabileceğiniz bir fiyat teklifiyle yanıt verecektir ve bu karşılaştırma, gerçek tasarrufların bulunduğu yerdir.
Seçilen Yön Göstergesi


İletişim Bilgileri
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Ürün Bağlantıları
Ürün Bağlantıları
- Tarım Makinaları Döküm Parçaları
- Otomatik Döküm Parçaları
- Pirinç Döküm Parçaları
- Döküm Kova Dişi Ve Aksesuarı
- Konteyner Döküm Parçaları
- Hassas Döküm Parçaları
- Makina Döküm Parçaları
- Maden Makinaları Döküm Parçaları
- Demiryolu ve Tren Döküm Parçaları
- Kum Döküm Parçaları
- Damgalama ve Dövme Parçaları
- Vana Döküm Parçaları
Bize Ulaşın
Telif hakkı ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Tüm Hakları Saklıdır
 Özel Basınçlı Döküm Üreticileri
